发布时间:2026-09-29 08:51:14 人气: 来源:
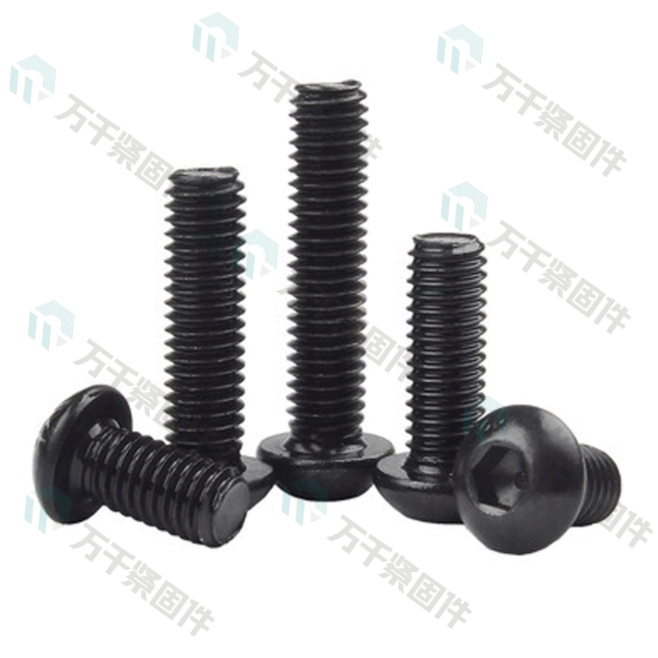
高强度螺栓最怕的不是生锈,而是氢脆——装上去好好的,过几天突然断了,断面平整没有塑性变形。氢脆和电镀有直接关系,镀锌后的去氢处理是保命工序。这篇文章讲清楚。

氢脆是氢原子渗入钢材内部,聚集在晶界和缺陷处,导致材料变脆、延迟断裂的现象。氢脆断裂的特征:发生在装配后几小时到几天,应力低于材料强度也可能断裂,断口平齐、没有明显颈缩,呈典型的脆性断口。
氢从哪里来?主要来自电镀过程:电镀时阴极析氢,氢原子渗入工件表面。镀锌、镀铬、镀镉等电镀工艺都会引入氢。除电镀外,酸洗、磷化也可能引入氢。
氢脆风险和钢材强度正相关:8.8 级以下影响较小,10.9 级、12.9 级高强螺栓对氢脆非常敏感。强度越高,晶格越致密,氢的破坏作用越明显。所以行业规则:10.9 级以上螺栓一般不建议电镀锌,要镀就选达克罗或做严格的去氢处理。
氢脆的触发条件是氢加应力:螺栓装配时施加了高预紧力,正好给氢脆提供应力条件,所以氢脆断裂多发生在装配后的存储和使用期,让人措手不及。
去氢处理是电镀后把工件加热到一定温度保温,让氢原子从钢材中扩散逸出。工艺参数:温度一般 190 到 220 度,保温时间 4 到 24 小时,强度越高保温越长。12.9 级螺栓建议 200 度保温 8 小时以上,或按标准执行。
去氢必须在电镀后尽快进行,最好在 4 小时内开始烘烤,拖延越久氢脆风险越大。去氢烘箱温度要均匀,工件不能堆太厚,保证每件都受热到位。
关键提醒:去氢处理只能消除一部分氢,不能完全消除。所以高强螺栓最稳妥的办法是从源头避免:改用无氢脆的表面处理,或者用滚镀薄锌加长去氢时间。
氢脆检验方法:延迟断裂试验——把电镀后的高强螺栓施加规定的预紧力,保持 48 到 200 小时,观察是否断裂。合格品不裂、不断。
预防氢脆的完整措施:控制电镀工艺;电镀后及时去氢;来料检验加做延迟断裂试验;高强螺栓选无氢脆表面处理工艺。
现场如果发现高强螺栓镀锌后短期内断裂,先怀疑氢脆:查电镀工艺、查去氢记录、做延迟断裂试验确认。安全生产无小事,高强螺栓的氢脆预防不能省。
氢脆是高强螺栓镀锌后的致命风险,电镀后必须 190 到 220 度去氢 4 小时以上,10.9 级以上优先选无氢脆表面处理,延迟断裂试验验证。万千紧固件高强螺栓表面处理严格按去氢工艺执行,可提供延迟断裂试验报告,欢迎来电咨询。
Copyright Reserved 2009-2022 苏州万千工品科技有限公司 版权所有


 QQ客服